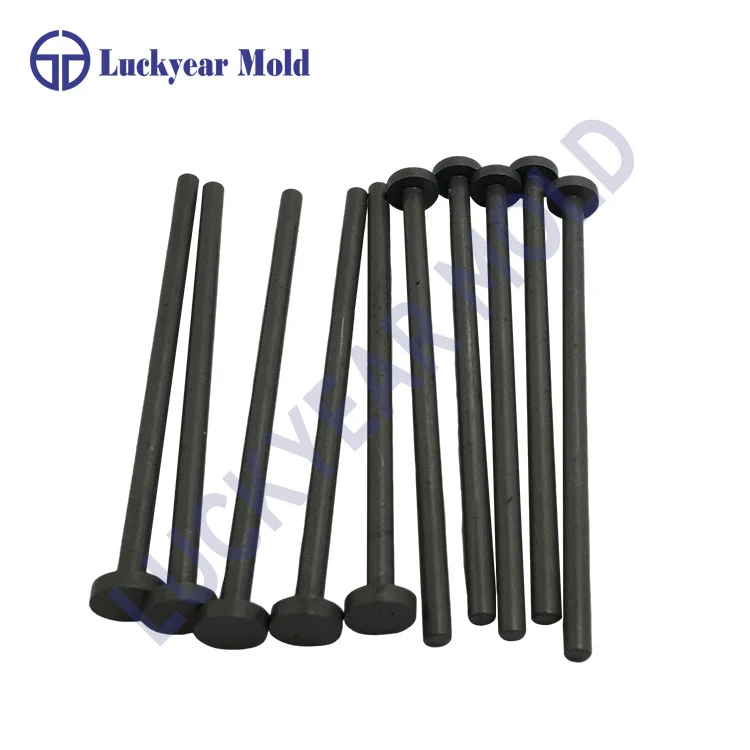
ラッキーイヤーコーティング付き標準パンチ業界が基本的な耐摩耗性を超えて、表面処理が実際の生産環境で本当に工具寿命を延ばせるかどうかを検討する中で、注目を集めています。
長年にわたり、精密金型業界では、コーティングされたパンチ部品とコーティングされていないパンチ部品に関する議論が続いてきました。一部の生産チームはコーティングを適用した後の大幅な改善を報告していますが、他のチームは「耐用年数が 3 倍に延びる」という主張が実際の作業条件を反映しているのか、それとも単に宣伝文句を反映しているのか疑問に思っています。その答えは、材料の選択、動作条件、コーティングの種類、加工精度によって異なります。
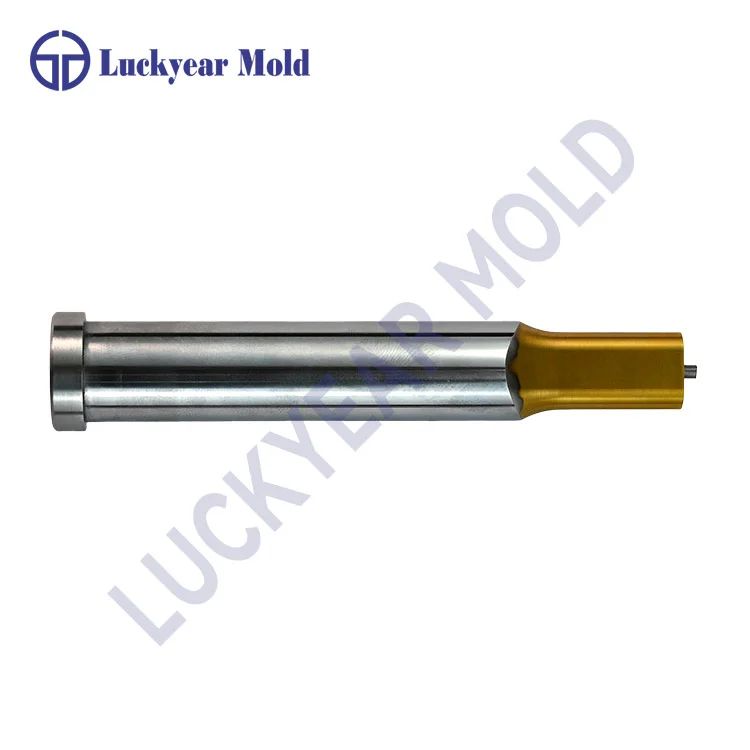
標準的なパンチは、繰り返しの圧力、摩擦、衝撃を受けて機能します。スタンピング作業中、たとえ少量の摩耗でも、寸法精度、表面品質、生産の安定性に影響を与える可能性があります。
コーティングの主な目的は、厚い外層を追加してパンチを強化することではありません。その代わりに、摩擦を軽減し、耐摩耗性を向上させ、繰り返しの接触による損傷を遅らせる保護表面を作成します。
精密工具で使用される一般的なコーティング オプションは次のとおりです。
| コーティングの種類 | 主な機能 | 一般的なアプリケーションの考慮事項 |
|---|---|---|
| TiNコーティング | 表面硬度を向上させ、摩擦を軽減します | 一般的なプレス条件に適しています |
| TiCNコーティング | より高い耐摩耗性を実現 | より硬い素材向けに検討されることが多い |
| DLCコーティング | 摩擦を軽減し、表面の平滑性を向上させます。 | 低摩擦が重要な場合に使用されます |
| CrN コーティング | 耐食性と耐摩耗性を提供します | 表面安定性が要求される環境に適用 |
ただし、コーティングだけで耐用年数が決まるわけではありません。加工が不十分で寸法が不正確なパンチは、高度なコーティングを施しても初期不良が発生する可能性があります。
コーティングのある標準パンチがコーティングされていないバージョンよりも 3 倍長持ちするという声明は、普遍的な規則ではありません。一部のアプリケーションでは改善がこのレベルに達する可能性がありますが、他のアプリケーションではその差が小さくなる場合があります。
実際の結果は、いくつかの要因によって異なります。
材質が異なれば、発生する応力のレベルも異なります。アルミニウムシート、ステンレス鋼、高張力鋼は、それぞれ異なる摩擦と衝撃条件を引き起こします。ある用途では優れた性能を発揮するコーティングでも、別の用途では同様の改善が得られない場合があります。
高速スタンピングではより多くの熱と摩擦が発生します。これらの条件下では、コーティングされたパンチは、未処理のコンポーネントと比較して、その表面状態を長期間維持する可能性があります。
表面処理では加工精度の低下を補うことはできません。パンチ本体、公差管理、熱処理プロセス、および表面仕上げはすべて、最終的な性能に影響を与えます。
製造上の問題の多くは、コーティングの欠陥自体が原因ではありません。共通要因を詳しく見てみると、一部のコーティングされたパンチが他のものよりも優れたパフォーマンスを発揮する理由がわかります。
| パフォーマンスファクター | パンチの寿命への影響 |
|---|---|
| 基材の品質 | 変形に対する強度と耐性を決定します |
| 加工精度 | はめあい精度に影響を与え、異常応力を軽減します |
| 表面処理品質 | 摩擦と耐摩耗性に影響を与える |
| 動作パラメータ | 速度、圧力、スタンプの内容が含まれます |
| メンテナンス状態 | 大きな損傷が発生する前に早期の摩耗を検出するのに役立ちます |
精密金型部品の場合、設計要件と実際の加工との一貫性が特に重要です。小さな寸法誤差により負荷が不均一になり、局部的な摩耗が発生して工具寿命が短くなる可能性があります。
現代の金型開発には、中国 GB、日本の JIS、ドイツ DIN、米国 AISI 仕様などの国際的に認められた規格が関係していることがよくあります。これらの標準は、さまざまなツーリング システム間で互換性と再現性を維持するのに役立ちます。
Luckyear は、ソディック EDM 機械、ワイヤ切断機、CNC 旋盤、研削装置、ニコン プロジェクター、ミツトヨ 2.5D 工具顕微鏡、高さゲージ、硬度試験装置などの精密加工および検査装置に投資してきました。
これらの技術は、製造時に重要な寸法、表面品質、硬度要件を制御するために一般的に使用されます。標準的な金型部品の場合、このような詳細は、コンポーネントが繰り返しのサイクル中に安定した性能を維持できるかどうかに影響します。
コーティングされたパンチとコーティングされていないパンチの選択は、単により高度なオプションを選択するだけの問題ではありません。どちらの選択がより適切かは、生産要件によって異なります。
| 比較項目 | ノンコートパンチ | コーティングパンチ |
|---|---|---|
| 初期費用 | 通常は低い | 追加治療により通常は高くなる |
| 耐摩擦性 | 主に基材に依存します | 表層から改善 |
| 適切な製造条件 | 一般的なアプリケーション | より高い摩耗またはより長いサイクル要件 |
| メンテナンスの頻度 | 厳しい条件では早めの交換が必要になる場合があります | 交換間隔が長くなる可能性がある |
限られた生産サイクルでの単純なスタンピング作業の場合は、コーティングされていないパンチでも要件を満たす可能性があります。大量の操作が繰り返される場合、表面コーティングは、頻繁なコンポーネント交換によって生じるダウンタイムを削減する実用的な方法となります。
コーティングされたパンチに関する議論は、「コーティングされたものとコーティングされていないもの」という単純な比較から遠ざかりつつあります。現在、材料、機械加工プロセス、表面処理、作業条件がどのように相互作用するかに、より多くの注目が集まっています。
コーティングにより工具寿命を延ばすことができますが、その改善は完全な製造プロセスが信頼できる性能をサポートしているかどうかによって決まります。したがって、耐用年数が 3 倍になるという考えは、固定的な数値として扱うのではなく、実際のアプリケーション データを通じて評価する必要があります。
精密工具が発展し続けるにつれて、コーティング付き標準パンチ耐摩耗性と生産の安定性を向上させるための重要なオプションであり続けます。 Luckyear Precision Mold Parts Co., Ltd. は、精密部品とカスタマイズされた金型部品に引き続き注力し、製造経験と検査管理を組み合わせてさまざまな工具要件をサポートします。